


直接の答え
エンジニアリング図面からカスタム リンケージ コンポーネントを製造するには、まず、嵌合インターフェイス、材料、仕上がり寸法、および動作義務を定義する管理された設計に同意します。サンプルを作成する前に、製造可能性を確認してください。プロトタイプを使用して設計上の質問に答え、リリースされた要件に照らして生産目的の最初の製品を検査し、プロセスと受け入れ記録が合意された後にのみバッチ生産を承認します。 1 台の機械に適合するサンプルは、繰り返し生産できることを証明するものではありません。
東州では、一部の公差を厳しくする前に、接続全体を確認することをお勧めします。フォークには嵌合アイとピンが必要です。ネジ付きロッドエンドには、定義された調整位置が必要です。ボール ジョイントには、関節運動のためのスペースと、指定された保持機構が必要です。これらの関係により、工場が何を作らなければならないか、また買い手が何を承認しなければならないかが決まります。
私たちのカスタマイズ連携サービス顧客の図面またはサンプルに基づいて作成された非標準の接続部品をカバーします。当社の製品範囲には、クレビス、ロッドエンド、ボールジョイント、ボールジョイントアセンブリが含まれます。以下の承認方法は、これらの機械的接続とそれに関連するピンおよび取り付け部品に適用されます。
要件に本当にカスタム パーツが必要かどうかを確認する
最も近いカタログ モデルから始めます。異なるネジピッチまたはより長いフォークがすでに公開されているオプションである可能性があります。新しいピン中心の位置、異常な嵌合エンベロープ、または変更されたジョイント構造の場合は、別途図面とレビューが必要になる場合があります。
例えば東州のFKクレビステーブルFK 8X16 (M8×1.25) および FK 8X16 FG (M8×1) をリストします。ねじの呼び径は同じです。彼らのピッチは異なります。 「M8 クレビス」を注文すると、機能インターフェイスが未解決のままになります。既存のファインピッチ バリアントの選択は、新しいフォークの設計とは異なる購入作業です。
提案された変更の横にカタログ参照を記載し、供給境界を定義します。フォークを単体で購入しますか、ピンとリテイナー付きのフォーク、または組み立てられたリンケージを購入しますか?東州の FK ページでは、ご要望に応じてピン、ボルト、またはサークリップを備えたアセンブリを提供しています。写真に撮られたすべてのアクセサリーがすべての注文の一部になるわけではありません。
詳細な入力パッケージについては、弊社のカスタムクレビスおよびロッドエンドのRFQガイド。ここでのタスクは、見積もりで終わるのではなく、承認決定までそれらの入力を実行することです。
外形を決める前に搭載インターフェースを見直す
製造図面には、許容されるばらつきが定義されています。アセンブリ ビューは、そのバリエーションがなぜ重要なのかを説明します。パーツがリンケージで動作するときに両方を送信し、図面のリビジョン、単位、ドキュメントの優先順位を特定します。 PDF と CAD モデルが一致しない場合は、機械加工またはツーリングを開始する前に矛盾を解決してください。
ASMEのY14.5 寸法および公差標準図面やモデルに関する幾何学的要件を伝達するための言語を定義します。該当する描画システムとエディションを指定します。サプライヤーは、データムまたは位置要件の解釈を文脈から選択する必要があってはなりません。
| 繋がり | 図面で解決しなければならないこと | 承認の内容を確認する必要がある |
|---|---|---|
| クレビス、嵌合アイ、ピン | 穴/ピンのフィット。フォークギャップとアイ幅。穴の位置合わせ。使用可能なピンの長さ。リテーナーインターフェース | 強制的な歪みのないアセンブリ、一致した軸方向クリアランス、ピンの取り付けと保持 |
| 調整可能なロッドエンドリンケージ | フルスレッドとハンド。 pivot-center distance at a stated setting; adjustment range and minimum engagement | 指定された設定での長さとロック、さらに必要な動きのクリアランス |
| ボールジョイントアセンブリ | スタッドとソケットのインターフェース。取り付け形状。アーティキュレーションエンベロープ。保持とサービスへのアクセス | 正しい取り付け、妨げられていない移動、および合意された保持/機能チェック |
| 打抜きジョイントブラケット | Mounting pattern and seating face;形成された幾何学形状。ピボットの位置。 free or restrained measurement state | 成形および仕上げ後の合意された治具または取り付け条件におけるジョイント中心 |
小さい許容値は、障害を制御する場合にのみ役立ちます。
厳密に制御された穴の直径では、2 つのフォーク穴の位置がずれていると修正できません。また、正確な外側の長さは、調整可能なネジ端を備えたリンケージのピボット中心距離を定義するものでもありません。どの公差を厳しくする必要があるかを決定する前に、機能的特徴、それらの関係、および測定状態をマークします。
工場側の推奨事項は、失敗した適合が最初にどこに現れるかを尋ねることです。ピンは入力を拒否しますか?目はフォークの面の間に挟まれますか?リンケージの調整が狂ってしまうのでしょうか?私たちは、利用可能な最も厳しい公差をすべての寸法に適用するのではなく、これらの回答を使用して図面レビューを優先します。
材料と表面処理をコンポーネントレベルに保ちます。ステンレスフォークは、ピン、クリップ、ベアリングインサートを指定しません。合わせ面のコーティングを含め、完成したはめあいを明示的に定義します。また、力の方向、ピーク荷重と繰り返し荷重、動き、暴露、故障の影響についても説明します。寸法レポートだけでは疲労寿命やアプリケーションの負荷を検証できません。
2 つの異なる問題を明らかにするクレビスの取り付けレビュー
カスタム クレビス アセンブリの例を考えてみましょう。設計チームは、次の完成寸法を提案しています。ボアは 10.00 ~ 10.04 mm、ピンは 9.96 ~ 9.98 mm、フォークギャップは 20.20 ~ 20.40 mm、嵌合アイ幅は 19.90 ~ 20.10 mm です。これらは、計算の想定される設計入力であり、東州カタログ公差や顧客のテスト結果ではありません。
公称寸法だけでなく、限界も確認してください
直径すきまは、ボア直径からピン直径を引いたものです。最悪の場合の制限は次のとおりです。
最小値: 10.00 − 9.98 =0.02mm
最大値: 10.04 − 9.96 =0.08mm
アイと 2 つの内側のフォーク面の間の合計軸方向クリアランスは、フォーク ギャップからアイの幅を引いたものになります。
最小値: 20.20 − 20.10 =0.10mm
最大値: 20.40 − 19.90 =0.50mm
それらは異なるチェックです。最初のスクリーニングでは直径が適合します。 2 番目のスクリーンでは幅スタックが表示されます。どちらも、許容可能な動き、穴の位置合わせ、保持ピンの形状、負荷時の性能を証明していません。
メッキ前の寸法を適用すると何が変わりますか?
2 番目の計算では、ボア表面とピン表面の両方に、表面あたり 0.010 mm の厚さの均一なコーティングが堆積されたと仮定します。マスキングやコーティング後のサイジングは行わないと仮定します。ボア径が 0.020 mm 減少し、ピン径が 0.020 mm 増加するため、直径すきまは 0.040 mm 減少します。
元の 0.02 ~ 0.08 mm の範囲は次のようになります。−0.02〜+0.04mm。最も緊密な組み合わせに干渉が発生しました。ここでのコーティングの厚さは仮定であり、推奨される仕様ではありません。実際の堆積と最終的なサイズは、選択したプロセスに対して確立する必要があります。
設計者と仕上がりサイズの要件を解決し、必要に応じてマスキング、加工代、またはコーティング後の仕上げを検討することをお勧めします。承認なしに穴を拡大すると、アセンブリが復元され、他の場所に過剰な遊びが生じる可能性があります。許容可能なクリアランスは、負荷、潤滑、動作、および必要な位置制御によって異なります。
この例は、1 つのプロトタイプを手作業でフィッティングすることが承認の証拠として弱い理由も説明しています。図面では次のバッチでの干渉の組み合わせがまだ許可されているにもかかわらず、研磨されたピンがそのサンプルに入る可能性があります。修正は、管理された設計および生産ルートに属します。
部品がどのように完成状態に達するかに同意する
製造可能性を考慮した設計 (DFM) とは、提案された形状、材料、要件が意図したルートで製造および検査できるかどうかをレビューすることを意味します。連携する場合は、個々の操作だけでなくシーケンスも見直してください。成形前に検査された穴は、最終的な位置合わせを示していない可能性があります。コーティング前に検査されたねじは、納品されたねじを表していない可能性があります。
ツーリング、二次加工、または最終組み立てに依存する機能を特定するようサプライヤーに依頼してください。機能的なボアの成形または仕上げ後にサイジングが必要かどうか、ねじ山をどのように保護または検証するか、どの表面が検査セットアップを確立するかを解決します。合意されたルートでは、設計要件を維持する必要があり、それを黙って緩和するものではありません。

プレス部品には成形部品の決定が必要です
東州さんのカスタマイズされたスタンピングページバッチ生産と検査前の要件のレビュー、金型設計、ツールの試用と調整について説明します。この順序により、ブラケットの設計をリリースする前に形成されたサンプルを評価する実際的な理由が得られます。
フラットなブランクでは最終的なピボット位置を決めることができません。ブラケットがどのように固定されるか、および許容測定が自由であるか拘束されているかを定義します。私たちの刻印されたブラケットの描画ガイドそれらの測定状態を詳細に調べます。
別のルートで作成された初期のプロトタイプの場合は、その違いを記録します。将来のスタンプ部品の機械加工されたプロトタイプは、組立スペースの質問に答えるかもしれませんが、成形部品の形状や製造の再現性を実証するものではありません。試作品の材質や表面処理が公開仕様と異なる場合も同様となります。
設計の学習と製造の承認を分離する
「サンプルが承認されました」という言葉は、サンプルが何を証明するかを承認に記載していない限り、範囲が広すぎます。指名された決定を使用し、それぞれに証拠を添付します。次の順序は実際的な承認フレームワークです。購入契約書では、正確な記録と必要な許可を定義する必要があります。
設計ベースラインをリリースする
部品とアセンブリの図面、リビジョン、部品表、材料と仕上げの要件、およびマークされた機能特性に同意します。 DFM に関する質問は書面で解決してください。要求された変更が提案であるか承認された要件であるかを記録します。
プロトタイプを使用して特定の質問に答える
サンプルを作成する前に、ピンの挿入、取り付けクリアランス、関節動作、調整、またはサービスへのアクセスなどの質問を定義します。意図した製造部分と異なる部分を記録します。動作負荷なしで動作をテストでチェックした場合、その承認は負荷がかかった状態での性能や疲労寿命を確立するものではありません。
本番環境の最初の記事を検査する
最初の記事が実際の材料、工具、仕上げ、組み立てのどのステップを表しているかに同意します。測定した各特性を公開図面に関連付けて、検査部品を特定します。全体的な合格スタンプのみに依存するのではなく、実際の値と偏差を記録してください。要件に応じて、合意された機能テストまたはパフォーマンス テストの記録を追加します。
リピート生産管理の承認
検査ポイント、サンプリング、ロット識別、不適合部品の処理、出荷時に提供される記録について合意します。パイロット バッチが適切な場合は、個別に手作業で仕上げたサンプルではなく、意図した生産ルートを評価するためにパイロット バッチを使用します。誰が制作を承認できるのか、また条件付きで承認されるかどうかを定義します。
初品検査 (FAI) は、特定された初期部品が該当する要件を満たしているかどうかを記録します。工程能力は、安定した工程が規格限界に対してどのように変化するかという別の質問をします。NIST のプロセス能力ガイダンス安定したプロセスの観点から能力を定義し、能力指数の背後にある統計的仮定について説明します。選択した少数のプロトタイプから Cpk などの工程能力指数を計算したり、合意された方法なしに普遍的な承認閾値を採用したりしないでください。
受け入れ方法を再現可能にする
購入者と供給者は、同じ定義された状態で同じ特性を測定する必要があります。ねじ端が完全に固定された状態で測定されたリンケージ中心距離は、指定された調整設定での距離とは異なります。自由に測定されたフレキシブル ブラケットは、取り付け治具に拘束されたブラケットとは異なります。
各機能特性について、図面参照、許容限界、検査段階およびセットアップに同意します。適切なゲージまたは測定方法を選択し、限界付近での合否判定を定義します。 NISTの測定の不確かさのガイダンス測定値に不確実性がある理由を説明します。表示上の桁数だけでは結果の品質が決まりません。
フィットテストと寸法チェックでさまざまな質問に答えます
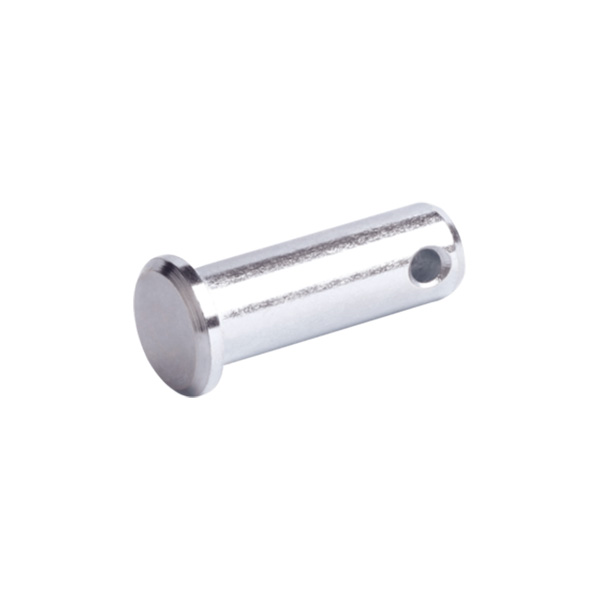
東州はそれを特定しますPC ピンの範囲for use with FK and FT clevis joints.カスタムアセンブリの場合は、関連するピンと穴の特性を測定し、合意された条件の下でアセンブリをチェックします。
自由に挿入されたピンは、あらゆる寸法限界を証明するものではありません。直径の読み取り値は、ピンが完全なフォークアンドアイスタックを通過していることを証明するものではありません。チェックは相互に補完します。
| 特性 | チェックを定義する | 証拠を記録する |
|---|---|---|
| 完成した穴とピンの嵌合 | 完成状態、直径制限、方法、組立条件 | 実寸、検査部品ID、フィッティングチェック結果 |
| ねじ接続 | 完全なコールアウト、該当するゲージ要件、および指定されたエンゲージメント チェック | ゲージの識別/結果、および個別の作業または組み立ての証拠 |
| ピボット中心距離 | 調整位置、ロック状態、測定基準 | 測定された距離と使用されたセットアップ |
| リテーナーとモーション | 選択したハードウェア、装着状態、移動範囲、およびテスト条件 | アセンブリの識別、観察、指定されたテスト結果 |
| 材質と仕上げ | コンポーネント固有の仕様、ドキュメント、および必要な検証 | 検査されたロットまたは部品にリンクされた材料/仕上げ記録 |
測定記録と一緒に参照サンプルを保管しておくことをお勧めします。サンプルは外観や組み立ての感触を議論するのに役立ちますが、許容されるすべての寸法をエンコードしたり、未確認の材料のグレードを証明したりすることはできません。サンプルと図面が一致しない場合は、書面による決定を取得し、管理文書を更新します。
明確な変更管理境界を設定してバッチをリリースする
有用な製品リリースでは、承認された部品番号とリビジョン、承認された最初の記事と記録、提供されたアセンブリの内容、および未解決の条件が識別されます。指定された数量またはロットの完全な承認と限定的な逸脱を区別する必要があります。一時的な譲歩が次の注文の不文律になってはなりません。
出荷と承認の間の関係を維持します。ロット識別、該当する図面改訂、注文に必要な材料、仕上げ、および検査書類などです。合意された要件に従って、取り扱いおよび梱包中に完成した穴、ねじ山、および保持されているハードウェアを保護してください。梱包は配送状態の一部であり、コンポーネントの性能を証明するものではありません。
後の変更には影響レビューが必要です
ねじピッチを変更すると、相手部品に明らかに影響が生じます。コーティング、熱処理、リテーナーのサプライヤー、成形ツールを変更すると、シルエットは変わらなくても寸法や動作に影響を与える可能性があります。影響を受ける特性を特定し、改訂された部品が生産に入る前に、新しい最初の製品または追加のテストが必要かどうかに同意します。
承認が返されるたびに理由を記載することをお勧めします。 「サンプルが拒否された」よりも「終了後にピンがバインドされた」方が便利です。症状を要件に関連付け、設計またはプロセスを修正し、影響を受けるチェックを繰り返します。承認を得るために誰かがハードウェアを研磨したり、曲げたり、代替したりする必要がある場合、承認された製品定義はその操作を考慮する必要があります。
東州とのカスタム連携レビューを開始する
現在のエンジニアリング図面とアセンブリ ビューを、存在する最も近いカタログ参照とともに送信します。どのインターフェースが修正され、どの機能が変更される可能性があるか、注文にどのコンポーネントを含める必要があるか、メカニズムが何を実行する必要があるかを教えてください。サンプルがある場合は、それが承認済み部品、プロトタイプ、またはフィールドリターンのいずれであるかを特定します。
私たちのカスタマイズ連携サービスこれは、非標準の機械的接続に関連する開始点です。成形された取付部品については、測定状態を含めて弊社の資料を参照してください。カスタマイズされたスタンピングサービス。問い合わせで要求される承認の証拠を定義し、製造要件と形状についても議論できるようにします。
あらすじだけでなくつながりも見直してみましょう
寧波東州トランスミッションでは、カタログ接続部品と図面またはサンプルに基づく非標準部品の両方を提供します。嵌合ピン、アイ、またはネジ付きインターフェースの詳細を図面と共有します。要件を公開範囲と比較し、カスタム形状、供給境界、承認要件について話し合うことができます。
東州とのカスタム連携について話し合うカスタム接続パーツを承認する前の質問
サプライヤーはサンプルだけからカスタム リンケージを製造できますか?
サンプルは開始時の形状を提供できますが、繰り返し製造する場合は、材料、仕上げ、界面、許容される変動および許容範囲についての合意された定義が必要です。摩耗または修理されたサンプルは、設計上の決定なしに新しい公称寸法を決定すべきではありません。
プロトタイプの承認により量産が許可されますか?
承認が意図した制作定義とその必要な証拠を明示的にカバーしている場合に限ります。代替材料、異なるルート、または手作業で作成されたプロトタイプは、繰り返し製造を検証することなく、設計上の質問に答えることができる場合があります。
すべてのカスタムリンケージオーダーには能力調査が必要ですか?
すべての注文に適合する単一の証拠パッケージはありません。数量、機能リスク、顧客の義務に応じて要件に同意します。 1 回限りの部品と繰り返しのバッチでは、異なる証拠が必要です。能力分析には、適切なプロセスデータと統計的仮定も必要です。
承認されたサンプルが図面と矛盾する場合はどうすればよいですか?
制作前に文章の矛盾を解決してください。制御要件を特定し、必要に応じて影響を受ける文書を改訂し、どの検査またはテストを繰り返す必要があるかを決定します。 2 つの矛盾する定義を同じ承認の下で流通させないでください。


